
Tại Sao Máy Cắt Laser Bị Bavia, Không Đứt Phôi? Cách Chỉnh Tiêu Cự Chuẩn Xác Nhất
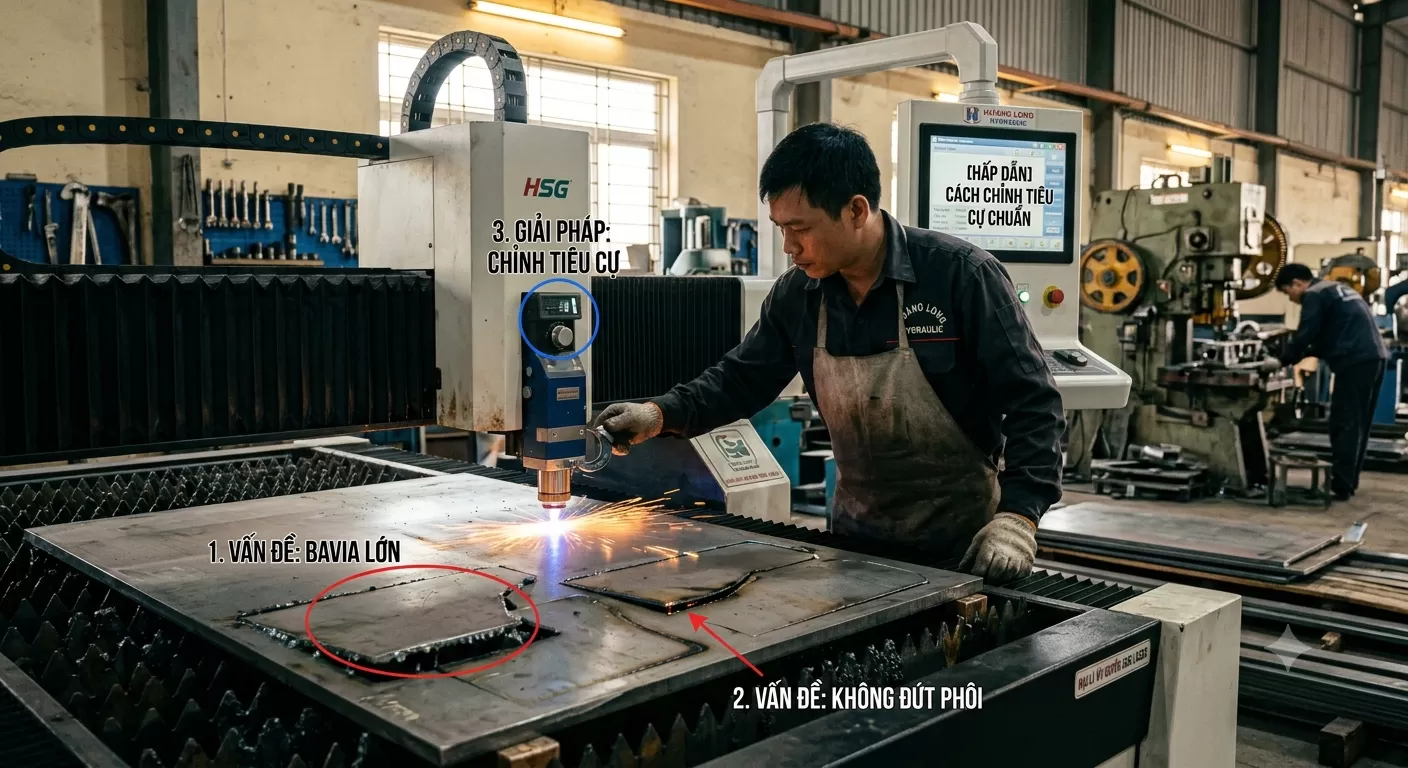
Trong quá trình vận hành máy cắt Laser Fiber, hiện tượng mạch cắt bị bám xỉ (bavia) ở mặt dưới, đường cắt sần sùi hoặc tia laser không thể cắt đứt rời tấm phôi là những sự cố kỹ thuật phổ biến nhất. Tình trạng này không chỉ làm tốn thời gian mài dọn nguội, gây hao phí vật tư mà còn tiềm ẩn nguy cơ dội ngược tia lửa làm cháy kính bảo vệ và hỏng bép cắt.
Việc nắm vững nguyên nhân gốc rễ và làm chủ kỹ thuật điều chỉnh tiêu cự sẽ giúp kỹ thuật viên xử lý dứt điểm lỗi bavia, tối ưu hóa tốc độ và chất lượng bề mặt cắt.
1. 6 Nguyên Nhân Khiến Máy Cắt Laser Bị Bavia Và Không Đứt Phôi
1.1. Sai lệch vị trí tiêu cự (Nguyên nhân phổ biến nhất)
Tiêu cự (Focus Position) là điểm hội tụ có mật độ năng lượng laser cao nhất. Khi điểm tiêu cự bị lệch so với độ dày và tính chất vật liệu (do thay đổi phôi, đầu cắt tự động lấy nét bị sai số, hoặc giãn nở nhiệt của thấu kính), chùm tia laser sẽ bị phân tán năng lượng. Hệ quả là kim loại không nóng chảy hoàn toàn, tạo thành xỉ bám chặt dưới đáy phôi hoặc cắt không đứt.
1.2. Tia laser bị lệch tâm so với bép cắt (Nozzle)
Khi chùm tia laser đi qua tâm bép cắt bị lệch sang một bên, luồng khí phụ trợ sẽ phân bổ không đều quanh mạch cắt:
-
Một bên mạch cắt có bề mặt mịn, bên đối diện bị bám bavia dày.
-
Khi cắt các biên dạng góc nhọn hoặc đường tròn, phôi sẽ có đoạn đứt đoạn không.
-
Nặng hơn, tia laser bắn trực tiếp vào thành trong của bép đồng gây nóng chảy, biến dạng lỗ bép.
1.3. Lựa chọn sai bép cắt hoặc bép cắt bị hư hỏng
-
Sai loại bép: Cắt thép cacbon bằng khí Oxy ($O_2$) nhưng lại dùng bép đơn (thay vì bép đôi), hoặc cắt Inox bằng khí Nitơ ($N_2$) nhưng dùng bép đôi khiến dòng khí bị nhiễu loạn.
-
Lỗ bép quá nhỏ hoặc quá lớn: Không tương thích với độ dày phôi làm giảm áp lực thổi xỉ.
-
Bép bị bám xỉ hoặc méo lỗ: Làm biến dạng luồng khí áp suất cao, khiến kim loại nóng chảy không được thổi bay hết khỏi rãnh cắt.
1.4. Áp suất và độ tinh khiết của khí phụ trợ không đạt chuẩn
-
Độ tinh khiết thấp: Khí Oxy hoặc Nitơ lẫn tạp chất, hơi nước hoặc dầu từ máy nén khí sẽ làm giảm phản ứng cháy (với Oxy) hoặc gây oxy hóa đen mép cắt và tạo bavia cứng (với Nitơ/Khí nén).
-
Áp suất khí sai lệch: Áp suất quá thấp không đủ lực thổi xỉ nóng chảy xuống dưới (gây bavia đáy và dính phôi). Ngược lại, áp suất quá cao khi cắt Oxy sẽ gây cháy lẹm, tạo gờ sóng lớn trên bề mặt cắt.
1.5. Tốc độ cắt và công suất không đồng bộ
-
Tốc độ cắt quá nhanh: Tia laser lướt qua trước khi kim loại kịp nóng chảy hết chiều dày $\rightarrow$ Tia lửa bắn ngược lên trên, phôi không đứt hoàn toàn.
-
Tốc độ cắt quá chậm: Nhiệt lượng tích tụ quá mức làm rãnh cắt rộng ra, kim loại quá nhiệt chảy xệ xuống đáy tạo thành lớp bavia tròn, cứng và rất khó cạo sạch.
1.6. Kính bảo vệ hoặc thấu kính hội tụ bị bẩn, cháy xém
Bụi kim loại, dầu mỡ hoặc điểm cháy đen bám trên kính bảo vệ (Protective Lens) sẽ hấp thụ nhiệt và làm khúc xạ chùm tia laser. Điều này gây hiện tượng suy hao công suất thực tế (dù thông số trên máy vẫn báo 100% công suất), dẫn đến máy cắt yếu và đột ngột không đứt phôi sau vài phút chạy máy.
2. Phân Biệt 3 Loại Tiêu Cự Trên Máy Cắt Laser Fiber
Để chỉnh tiêu cự chuẩn, kỹ thuật viên cần hiểu rõ nguyên lý của 3 trạng thái tiêu cự tương ứng với từng loại vật liệu và khí cắt:
| Loại tiêu cự | Vị trí điểm hội tụ | Vật liệu & Khí áp dụng | Nguyên lý tác động vào mạch cắt |
| Tiêu cự 0 ($0\text{ mm}$) | Nằm ngay trên bề mặt trên của tấm phôi | Thép mỏng, Inox mỏng ($< 2\text{ mm}$) | Tập trung năng lượng tối đa ngay mặt phôi để xuyên thủng và cắt đứt tức thì với tốc độ cực cao. |
| Tiêu cự Dương ($+$) | Nằm phía trên bề mặt tấm phôi | Thép cacbon trung bình & dày (Cắt bằng khí Oxy) | Mở rộng chùm tia khi chạm mặt phôi để tạo rãnh cắt (kerf) đủ rộng, giúp khí Oxy dễ dàng đi sâu xuống đáy duy trì phản ứng oxy hóa tỏa nhiệt. |
| Tiêu cự Âm ($-$) | Nằm bên trong / phía dưới bề mặt tấm phôi | Inox, Nhôm, Đồng, Thép cắt bằng Nitơ / Khí nén | Đưa vùng nhiệt năng cao nhất vào sâu trong lòng phôi để làm nóng chảy hoàn toàn phần đáy, kết hợp khí áp suất cao thổi sạch bavia ngay lập tức. |
3. Quy Trình 4 Bước Chỉnh Tiêu Cự Và Khắc Phục Lỗi Bavia Chuẩn Xác
Bước 1: Kiểm tra kính bảo vệ và chỉnh đồng tâm tia laser (Bắt buộc)
Trước khi can thiệp vào thông số tiêu cự, hãy tháo khay kính bảo vệ ra kiểm tra dưới ánh sáng:
-
Nếu kính có vết ố, đốm đen hoặc rỗ $\rightarrow$ Vệ sinh bằng cồn tuyệt đối hoặc thay kính mới.
-
Dán băng dính trong suốt lên mặt đầu bép cắt, chỉnh công suất laser ở mức thấp (khoảng 10% – 15%) và bấm bắn 1 điểm (Burst/Pulse).
-
Tháo băng dính kiểm tra: Chấm thủng phải nằm chính giữa vòng tròn của lỗ bép. Nếu lệch, vặn 2 vít hiệu chỉnh ngang/dọc trên đầu cắt cho đến khi tâm trùng khít 100%.
Bước 2: Xác định lại "Điểm Tiêu Cự 0" thực tế của đầu cắt
Sau một thời gian sử dụng hoặc sau khi thay thấu kính, điểm 0 trên phần mềm có thể bị lệch so với điểm 0 quang học thực tế:
-
Đặt một tấm thép hoặc inox phẳng lên bàn máy.
-
Sử dụng tính năng kiểm tra tiêu cự tự động trên phần mềm (như CypCut/FSCUT/HSG Bus) hoặc bắn các vạch thử từ mức tiêu cự $-5\text{ mm}$ đến $+5\text{ mm}$ (mỗi vạch cách nhau $1\text{ mm}$).
-
Quan sát các vạch cắt: Vạch nào có đường cắt mảnh nhất, tia lửa bắn ra nhỏ và êm nhất, âm thanh sắc gọn nhất thì vị trí đó chính là Tiêu cự 0 thực tế. Hãy bù trừ độ lệch (Offset) vào hệ thống điều khiển.
Bước 3: Tinh chỉnh tiêu cự theo tình trạng bavia thực tế
Trường hợp 1: Khi cắt Thép Cacbon bằng khí Oxy ($O_2$)
-
Hiện tượng bavia bám cứng ở đáy, cắt không đứt: Tiêu cự đang quá thấp hoặc tốc độ quá nhanh $\rightarrow$ Tăng tiêu cự dương lên (ví dụ từ $+3$ lên $+4.5$ hoặc $+5\text{ mm}$) để mở rộng mạch cắt cho Oxy xuống đáy, đồng thời giảm nhẹ tốc độ cắt 5% – 10%.
-
Hiện tượng mặt cắt bị sọc thô, cháy lẹm góc: Tiêu cự đang quá cao hoặc áp suất Oxy quá lớn $\rightarrow$ Hạ thấp tiêu cự xuống và giảm áp suất khí Oxy.
Trường hợp 2: Khi cắt Inox, Nhôm, Thép bằng khí Nitơ ($N_2$) hoặc Khí nén (Air)
-
Hiện tượng bavia nhọn, sắc bám dọc mép dưới: Điểm hội tụ chưa xuống tới đáy phôi $\rightarrow$ Hạ tiêu cự âm sâu hơn (ví dụ từ $-2\text{ mm}$ xuống $-3.5\text{ mm}$ hoặc $-4\text{ mm}$, thường đặt ở mức 2/3 đến toàn bộ chiều dày tấm phôi) và kiểm tra tăng áp suất khí (từ $14 - 20\text{ bar}$).
-
Hiện tượng tia lửa bắn ngược lên mặt phôi, không đứt: Tốc độ cắt quá cao hoặc tiêu cự âm quá sâu làm bề mặt trên không đủ nhiệt mở rãnh $\rightarrow$ Nâng nhẹ tiêu cự lên (bớt âm) và giảm tốc độ cắt.
Bước 4: Hiệu chuẩn cảm biến độ cao (Calibration)
Khoảng cách từ đầu bép cắt đến mặt phôi (Nozzle Height - thường từ $0.5\text{ mm} - 1.2\text{ mm}$) quyết định trực tiếp đến vị trí tiêu cự thực tế. Sau khi thay bép hoặc vệ sinh đầu cắt, hãy luôn bấm Hiệu chuẩn điện dung (Capacitance Calibration) trên phần mềm để đầu cắt giữ khoảng cách bám sát bề mặt tôn chính xác nhất.
4. Mẹo Bảo Dưỡng Định Kỳ Giúp Máy Cắt Đứt Ngọt, Sạch Bavia 100%
-
Kiểm tra máy sấy khí & bộ lọc (khi cắt bằng khí nén): Xả nước ngưng tụ mỗi ngày và thay lõi lọc dầu/nước định kỳ để tránh hơi ẩm làm mờ kính bảo vệ ngay khi vừa bật máy.
-
Làm mát ổn định (Chiller): Đảm bảo nhiệt độ nước làm mát nguồn laser và đầu cắt luôn duy trì ở mức chuẩn ($22^\circ\text{C} - 25^\circ\text{C}$ cho nguồn và $28^\circ\text{C} - 30^\circ\text{C}$ cho đầu quang học) để tránh hiện tượng "thấu kính nhiệt" (Thermal Lensing) làm trôi tiêu cự khi cắt tấm dày liên tục.
-
Lưu lại bảng thông số chuẩn (Parameter Library): Sau khi chỉnh được mạch cắt sáng bóng, không bavia cho từng độ dày tôn, hãy lưu đè lại vào thư viện thông số của máy để tái sử dụng nhanh chóng cho các ca sản xuất sau.