
Nguyên Nhân Máy Ép Thủy Lực Bị Tụt Áp (Mất Áp) Và Hướng Xử Lý Triệt Để
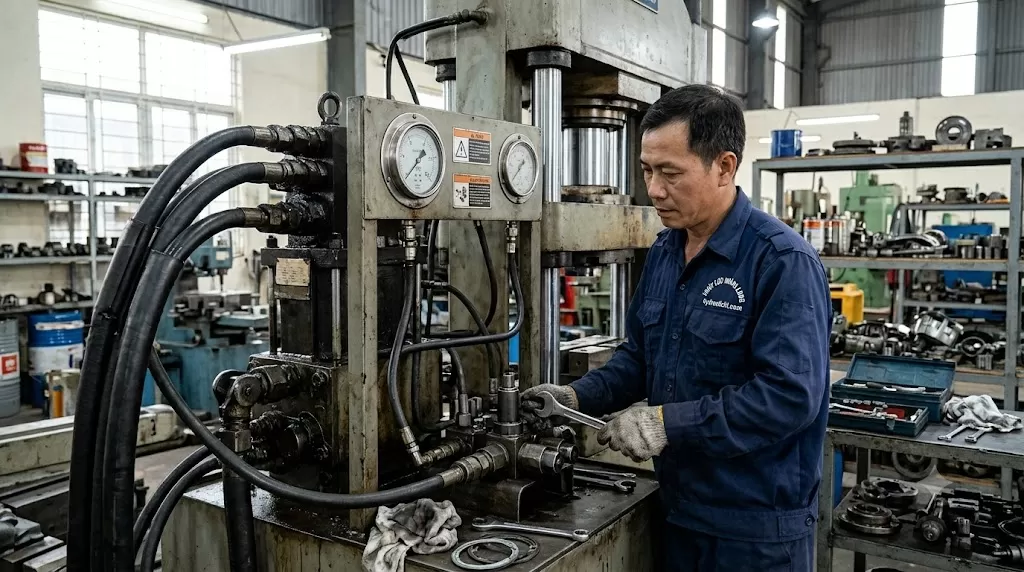
Trong quá trình vận hành sản xuất, hiện tượng máy ép thủy lực bị tụt áp (hoặc mất áp hoàn toàn) là một trong những sự cố phổ biến và gây gián đoạn nghiêm trọng nhất. Khi hệ thống không đạt được áp suất định mức hoặc không giữ được áp trong chu trình ngâm tải, phôi ép sẽ bị lỗi, năng suất sụt giảm và tiềm ẩn nguy cơ hư hỏng dây chuyền các linh kiện đắt tiền như bơm chính hay xi lanh.
Việc chẩn đoán đúng vị trí gây thất thoát áp suất sẽ giúp kỹ thuật viên xử lý nhanh sự cố, tránh tháo dỡ tràn lan hoặc thay thế nhầm linh kiện.
Dấu Hiệu Nhận Biết Máy Ép Thủy Lực Đang Bị Tụt Áp, Mất Áp
Trước khi can thiệp vào hệ thống, cần phân biệt rõ 3 trạng thái lỗi áp suất thường gặp trên máy ép:
-
Mất áp hoàn toàn: Bơm vẫn quay nhưng đồng hồ đo áp suất chỉ mức $0\text{ bar}$ (hoặc rất thấp), bàn ép không di chuyển hoặc đi xuống không tải bình thường nhưng vừa chạm phôi (gặp tải) là dừng hẳn.
-
Áp suất lên chậm, không đạt mức cài đặt: Dù đã siết căng tay chỉnh trên van an toàn nhưng áp suất chỉ đạt một phần (ví dụ chỉ lên được $100\text{ bar}$ thay vì $250\text{ bar}$ như thiết kế), lực ép yếu.
-
Tụt áp trong quá trình giữ tải (Ngâm áp): Máy vẫn ép lên đủ áp suất yêu cầu, nhưng khi dừng để giữ áp định hình sản phẩm (ép gỗ, ép cao su, ép gạch, dập khuôn...) thì kim đồng hồ tụt dần về 0, bàn ép tự trôi ngược hoặc lún xuống.
6 Nguyên Nhân Chính Khiến Máy Ép Thủy Lực Bị Tụt Áp Và Hướng Xử Lý
Áp suất trong hệ thống thủy lực được hình thành khi dòng lưu lượng từ bơm gặp lực cản của tải trọng. Do đó, mọi hiện tượng tụt áp đều xuất phát từ việc dầu thủy lực bị rò rỉ (luồn dầu) về thùng chứa hoặc bơm không cung cấp đủ lưu lượng.
1. Kẹt hoặc hỏng van chỉnh áp (Van an toàn / Relief Valve)
Đây là nguyên nhân chiếm tới hơn 50% các ca mất áp đột ngột tại xưởng.
-
Nguyên nhân: Cặn bẩn, mạt kim loại trong dầu làm kẹt con trượt (spool) hoặc bi/nấm van (poppet) ở vị trí mở, khiến toàn bộ dầu từ bơm xả thẳng về thùng (cửa T) thay vì đi lên xi lanh. Ngoài ra, lò xo van bị mỏi, gãy hoặc bề mặt đế van bị rỗ do xâm thực cũng làm áp suất bị rò rỉ.
-
Hướng xử lý:
-
Tháo cụm van chỉnh áp, vệ sinh sạch sẽ các lỗ tiết lưu (orifice) và con trượt bằng dầu sạch hoặc dung dịch tẩy rửa chuyên dụng.
-
Kiểm tra lò xo và bề mặt côn làm kín; nếu đế van bị xước sâu hoặc rỗ bề mặt, cần rà lại côn hoặc thay mới van chỉnh áp.
-
2. Hỏng bộ phớt xi lanh hoặc xước nòng xi lanh (Luồn dầu nội bộ)
Nếu máy ép không có dấu hiệu chảy dầu ra bên ngoài nhưng lực ép yếu, hoặc không giữ được áp khi ngâm tải, khả năng cao xi lanh đã bị thông buồng.
-
Nguyên nhân: Phớt piston (Piston seal) bị rách, chai cứng do nhiệt độ cao, hoặc lòng ống (nòng xi lanh) bị trầy xước dọc. Khi ép ở áp lực cao, dầu từ buồng áp cao luồn qua khe hở phớt sang buồng đối diện để hồi về thùng.
-
Hướng xử lý:
-
Hạ bàn ép, tháo xi lanh để kiểm tra và thay thế bộ gioăng phớt chịu áp chuyên dụng đúng kích thước tiêu chuẩn.
-
Kiểm tra bề mặt lòng xi lanh và cần ti: nếu bị xước hoặc mòn côn (oval), cần thực hiện doa, mài khôn (honing) lòng ống hoặc mạ Crom cứng lại cần piston.
-
3. Bơm thủy lực bị mòn, suy giảm hiệu suất thể tích
-
Nguyên nhân: Sau thời gian dài làm việc với dầu bẩn hoặc quá nhiệt, các chi tiết bên trong bơm bị mài mòn (mòn mặt chà, quả piston, đĩa phân phối đối với bơm piston; mòn mặt bích số 8 và đỉnh răng đối với bơm bánh răng; mòn ruột bơm cánh gạt). Khi áp suất tăng lên, dầu tự luồn từ khoang đẩy về khoang hút hoặc đường rò vỏ (Case drain).
-
Hướng xử lý:
-
Đo lưu lượng và kiểm tra lượng dầu thoát qua đường xả vỏ (Case drain) của bơm piston. Nếu lưu lượng đường rò vỏ tăng vọt kèm nhiệt độ vỏ bơm nóng rực, bơm đã bị lọt áp nặng.
-
Tiến hành đại tu, rà phẳng mặt chà, thay thế ruột bơm/bộ piston hoặc thay bơm thủy lực mới đúng lưu lượng riêng ($cc/rev$).
-
4. Hở van một chiều hoặc van chống lún (Pilot Check Valve)
Lỗi này đặc biệt phổ biến trên các dòng máy ép cần giữ áp lâu (ép nhiệt, lưu hóa cao su, ép ván) hoặc máy ép có bàn trượt đi từ trên xuống.
-
Nguyên nhân: Van một chiều có điều khiển (van khóa thủy lực) bị dính cặn bẩn tại mặt côn hoặc mòn đế van, khiến dầu từ buồng xi lanh rò ngược lại qua van phân phối khi đang ở chế độ giữ áp.
-
Hướng xử lý: Tháo kiểm tra cụm van chống lún/van một chiều lắp trên đỉnh xi lanh hoặc đế van, vệ sinh cặn bẩn hoặc thay mới để đảm bảo độ kín tuyệt đối.
5. Mòn con trượt van phân phối điện từ (Directional Control Valve)
-
Nguyên nhân: Van phân phối làm việc đóng ngắt liên tục hàng triệu chu kỳ khiến khe hở giữa con trượt (spool) và thân van bị rộng ra. Ở áp suất cao, dầu bị lọt trực tiếp từ cửa P (nguồn bơm) sang cửa T (đường hồi) ngay bên trong thân van.
-
Hướng xử lý: Kiểm tra nhiệt độ tại thân van phân phối (nơi bị luồn dầu cao áp thường nóng lên rất nhanh so với các vị trí khác). Thay thế van phân phối mới đúng sơ đồ con trượt (ví dụ: sơ đồ E, J, O, H...).
6. Dầu thủy lực quá loãng, quá nhiệt hoặc tắc lọc hút
-
Nguyên nhân:
-
Khi hệ thống làm mát hỏng hoặc máy chạy quá tải, nhiệt độ dầu vượt quá $65^\circ\text{C} - 70^\circ\text{C}$ làm độ nhớt dầu giảm mạnh. Dầu quá loãng sẽ dễ dàng lọt qua mọi khe hở cơ khí của bơm và van, gây tụt áp khi máy nóng (máy nguội ép khỏe, máy nóng mất áp).
-
Lọc dầu đường hút bị tắc hoặc mức dầu trong thùng quá thấp làm bơm hút phải khí (hiện tượng xâm thực - Cavitation), phát ra tiếng rít lớn và áp suất kim đồng hồ rung giật mạnh.
-
-
Hướng xử lý:
-
Vệ sinh hoặc thay mới lọc hút, châm thêm dầu thủy lực đúng cấp độ nhớt tiêu chuẩn (thường dùng ISO VG 46 hoặc VG 68).
-
Kiểm tra và vệ sinh bộ làm mát dầu (Oil Cooler) bằng nước hoặc bằng gió.
-
Quy Trình 4 Bước Khoanh Vùng Nhanh Lỗi Tụt Áp Tại Xưởng
Để tìm ra chính xác nguyên nhân mà không tốn nhiều thời gian tháo lắp, kỹ thuật viên có thể thực hiện tuần tự 4 bước sau:
| Bước thực hiện | Thao tác kiểm tra | Kết luận chẩn đoán |
| Bước 1: Kiểm tra ngoại quan & đồng hồ | Kiểm tra mức dầu, nhiệt độ dầu, tiếng ồn bơm và thay thử một đồng hồ đo áp suất mới. | Loại trừ trường hợp hết dầu, tắc lọc hút hoặc đồng hồ đo áp bị hỏng/kẹt kim. |
| Bước 2: Kiểm tra van an toàn | Vặn tăng/giảm vít chỉnh trên van an toàn trong khi cho máy chạy ép thử. | Nếu vặn hết cỡ mà áp không đổi và nghe tiếng dầu xì mạnh qua van về thùng $\rightarrow$ Kẹt/hỏng van an toàn. |
| Bước 3: Cô lập xi lanh thủy lực | Cho xi lanh đi hết hành trình, khóa van bi đường ống cấp vào xi lanh hoặc tháo ống đường hồi của xi lanh để quan sát khi ép. | Nếu có dòng dầu chảy liên tục ra từ cửa hồi của xi lanh khi đang giữ ép $\rightarrow$ Hỏng phớt piston (luồn dầu trong xi lanh). |
| Bước 4: Đo áp trực tiếp tại đầu bơm | Ngắt đường P sau bơm (qua cụm đồng hồ + van chỉnh áp độc lập) để test áp suất tối đa của bơm. | Nếu áp vẫn không lên và vỏ bơm nóng nhanh $\rightarrow$ Bơm thủy lực đã bị mòn hỏng. |
Dịch Vụ Sửa Chữa Máy Ép Thủy Lực & Cung Cấp Thiết Bị Uy Tín
Khi máy ép thủy lực gặp sự cố tụt áp phức tạp hoặc cần đại tu hệ thống bơm, van, xi lanh đòi hỏi thiết bị kiểm tra chuyên sâu, Thủy Lực Hoàng Long là đơn vị đồng hành tin cậy của các nhà máy và xưởng sản xuất trên toàn quốc.
Thế mạnh dịch vụ tại Thủy Lực Hoàng Long:
-
Đội ngũ kỹ sư giàu kinh nghiệm thực chiến trong việc bắt bệnh, xử lý dứt điểm lỗi mất áp, tụt áp, nóng dầu trên máy ép thủy lực, máy chấn tôn, máy ép nhựa, máy ép phế liệu, máy công trình.
-
Trang bị bàn test bơm, van thủy lực chuyên dụng giúp kiểm tra chính xác thông số áp suất và lưu lượng trước khi bàn giao.
-
Sẵn kho số lượng lớn bơm thủy lực, van chỉnh áp, van phân phối, van chống lún, bộ phớt xi lanh chịu áp và ống tuy ô thủy lực chính hãng, đáp ứng thay thế lấy ngay.
Thông tin liên hệ tư vấn kỹ thuật và báo giá:
-
CÔNG TY CỔ PHẦN MÁY VÀ THIẾT BỊ THỦY LỰC HOÀNG LONG
-
Địa chỉ: Tòa nhà Trọng Thức, 630 – 632 Ngô Quyền, P. An Hải Bắc, TP. Đà Nẵng
-
Hotline / Zalo kỹ thuật: 0988 906 963 (KS. Lê Việt Anh) – 0914 040 805
-
Email: vietanh@hydraulichl.com | hoanglong.hydraulic@gmail.com
-
Website: https://hydraulichl.com